EINZELKAPITEL · REINIGUNGSTECHNIK 04.3 · STAND 15.09.2026
Mehr Tempo. Kleineres Fehlerfenster.
High-Speed- und Ultra-High-Speed-Polieren verdichten geeignete Pflegefilme mit hoher Padgeschwindigkeit. Das kann Gehspuren schnell egalisieren und starken Glanz erzeugen – aber nur, wenn Film, Maschine, Pad, Führung, Staubaufnahme und Aushärtung als geprüftes System zusammenpassen.
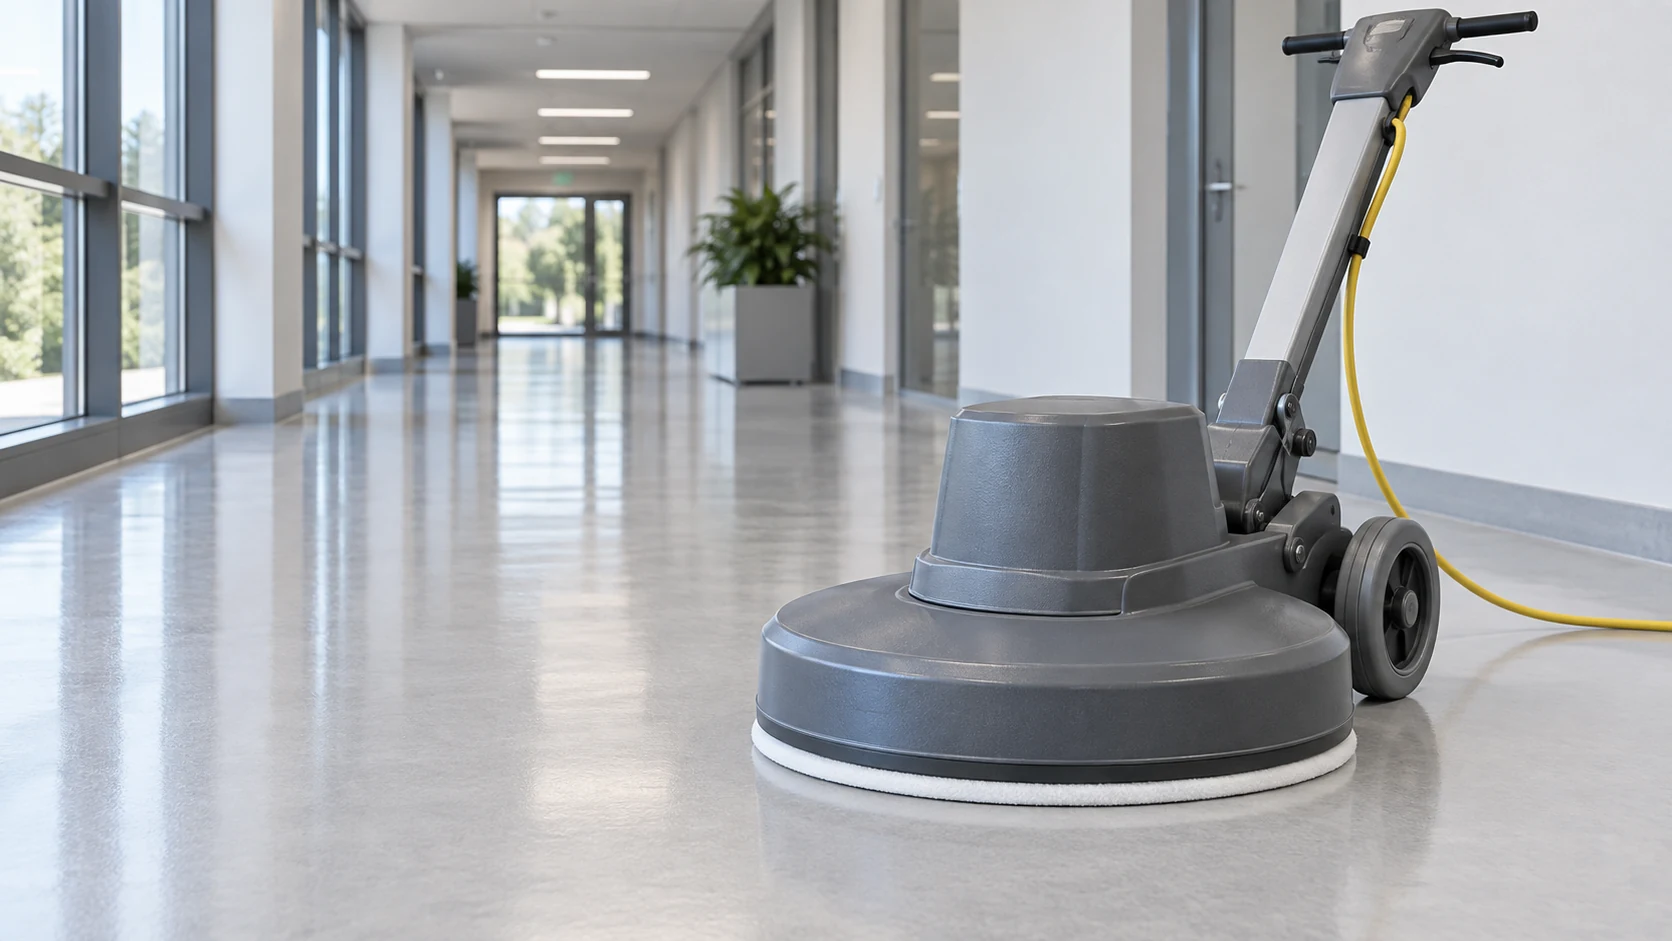
PRINZIPMOTIV UHS
Unter dem geschlossenen Maschinenkopf arbeitet ein flaches weißes Polierpad – keine Bürste und kein Nasssaugfuß. Das Bild zeigt das Prinzip; ob ein weißes oder ein spezielles UHS-Pad zulässig ist, entscheidet die konkrete Systemfreigabe.
DAS GRUNDPRINZIP
Freigeben. Zentrieren. In Bewegung bleiben. Abgekühlt prüfen.
01
Film klären
Nur sauberer, tragfähiger und freigegebener Pflegefilm gehört unter HS/UHS.
02
Pad abstimmen
Typ, Durchmesser, Zustand und Drehzahlzulassung müssen exakt passen.
03
Richtig führen
HS bauartgerecht; UHS meist geradlinig und überlappend ohne Stillstand.
04
Kalt bewerten
Staub entfernen und erst dann Glanz, Griffigkeit und Schäden prüfen.
01
BEGRIFFE OHNE DREHZAHL-MYTHEN
HS und UHS bezeichnen Maschinenklassen – keine garantierte Wirkung.
Die Grenzen werden von Herstellern nicht vollkommen einheitlich verwendet. Die Bereiche helfen bei der Orientierung; verbindlich sind Typenschild, Betriebsanleitung sowie die Freigaben für Treibteller, Pad und Pflegefilm.
01 · NORMALDREHZAHL
Typisch etwa 150–200 min⁻¹
Klassische Einscheibenmaschinen werden seitlich geführt. Mit einem freigegebenen, meist weißen Polierpad können sie geeignete Pflegefilme schonend angleichen. Sie sind der Vergleichsmaßstab – nicht automatisch die richtige Maschine für eine UHS-Anwendung.
02 · HIGH SPEED · HS
Häufig etwa 300–600 min⁻¹
HS-Maschinen arbeiten schneller und benötigen dafür zugelassene Treibteller und Pads. Je nach Bauart werden sie seitlich beziehungsweise kreisförmig geführt. Der Übergang zur nächsten Klasse wird von Herstellern nicht überall gleich benannt.
03 · ULTRA HIGH SPEED · UHS
Häufig etwa 1.000–3.000 min⁻¹
UHS-Maschinen – oft Burnisher genannt – laufen meist geradlinig in überlappenden Bahnen und mit geringem, konstruktiv geregeltem Paddruck. Hohe Geschwindigkeit ersetzt weder Filmfreigabe noch Vorreinigung.
02
VON U/MIN ZUR BODENWIRKUNG
Entscheidend ist, was am Padrand passiert.
Umdrehungszahl, Pad-Durchmesser, Reibwert, Auflage und Kontaktzeit wirken zusammen. Deshalb können zwei Maschinen mit gleicher Drehzahl den Pflegefilm unterschiedlich beanspruchen.
DREHZAHL
Umdrehungen pro Minute geben an, wie oft sich der Teller dreht. Sie sagen allein noch nicht, wie schnell der äußere Padrand über den Boden läuft.
DURCHMESSER
Bei gleicher Drehzahl legt der Außenrand eines größeren Pads pro Umdrehung mehr Strecke zurück. Deshalb gehört der freigegebene Pad-Durchmesser zur technischen Wirkung.
UMFANGSGESCHWINDIGKEIT
Sie beschreibt die Wegstrecke des Padrands pro Sekunde. Rechenweg: v = π × Pad-Durchmesser in Metern × Drehzahl / 60.
PAD & REIBWERT
Faserart, Bindung, Sauberkeit und Pflegefilm bestimmen, wie stark Reibung, Abrieb und Wärme entstehen. Padfarben sind nicht herstellerübergreifend genormt.
AUFLAGE & VORSCHUB
Paddruck, Fahrgeschwindigkeit, Überlappung und Kontaktzeit steuern, wie viel Energie örtlich eingetragen wird. Stillstand bündelt die Wirkung auf einen Punkt.
FILMZUSTAND
Ein sauberer, ausgehärteter und geschlossener Pflegefilm reagiert anders als ein klebriger, verschmutzter, kreidender oder bereits durchgelaufener Film.
BEISPIELPADRANDEINORDNUNG
430 mm · 400 min⁻¹
≈ 9,0 m/s
Beispiel für deutlich höhere Padgeschwindigkeit gegenüber einem Normalläufer.
430 mm · 1.200 min⁻¹
≈ 27,0 m/s
Am Außenrand wird pro Sekunde bereits etwa die dreifache Strecke zurückgelegt.
430 mm · 1.500 min⁻¹
≈ 33,8 m/s
Kleine Fehler bei Pad, Sauberkeit oder Stillstand wirken dadurch sehr schnell.
03
BAUART BESTIMMT DIE FAHRWEISE
Seitlich geführter HS-Einscheiber und gerader UHS-Burnisher sind nicht dasselbe.
Hohe Drehzahl allein macht aus einer Maschine noch keinen professionellen Burnisher. Fahrwerk, Kopflagerung, Paddruck, Schutz, Staubführung und zugelassenes Zubehör gehören zur Bauart.
01
HS-EINSCHEIBENMASCHINE
Der schnell laufende Einscheiber wird über die Deichsel seitlich geführt. Motor, Treibteller und Schutzhaube müssen für die Drehzahl ausgelegt sein. Ein Normalläufer wird nicht durch einen anderen Teller zur HS-Maschine.
02
UHS-KABELMASCHINE
Der klassische kabelgebundene Burnisher läuft überwiegend geradeaus. Große Laufräder, ein geführter Maschinenkopf und niedriger Paddruck stabilisieren die Fahrt. Das Kabel muss aus dem Arbeits- und Padweg geführt werden.
03
UHS-AKKU-NACHLÄUFER
Akkumaschinen vermeiden das Netzkabel auf großen freien Flächen. Dafür kommen Ladezustand, Batterieprüfung, Ladeplatz und Herstellerregeln zur Akkusicherheit hinzu. Auch hier entscheidet das freigegebene Maschinen-Pad-Film-System.
04
ANTRIEBSUNTERSTÜTZTE MASCHINE
Eigenantrieb oder Traktionsunterstützung halten den Vorschub gleichmäßiger und entlasten auf langen Bahnen. Die Geschwindigkeit muss so eingestellt sein, dass weder Glanzinseln noch unbearbeitete Streifen entstehen.
05
UHS-AUFSITZER
Aufsitz-Burnisher sind für sehr große, freie Flächen gedacht. Wendekreise, Randabstände, Anhalteweg, Sichtbereich und Publikumsverkehr werden in der Einsatzplanung berücksichtigt; enge Räume sind kein sinnvoller Einsatzort.
06
STAUBKONTROLLIERTE BAUART
Eine umlaufende Schürze begrenzt den Staubaustritt. Je nach Maschine wird der Abrieb aktiv abgesaugt oder durch den Luftstrom des rotierenden Pads passiv in einen Filterbeutel gefördert. Voller Filter, beschädigte Schürze oder zugesetzter Kanal machen die Funktion unwirksam.
04
WEISSES PAD ALS BASIS · SPEZIALPAD NUR MIT FREIGABE
Farbe ist ein Hinweis. Datenblatt ist der Nachweis.
Das weiße Pad bleibt beim klassischen Polieren der praxistypische Ausgangspunkt. Bei UHS kommen je nach Pflegesystem speziell drehzahlfeste Synthetik-, Naturfaser- oder Mischpads hinzu. Daraus entsteht keine allgemeine Farblehre.
01
WEISSES POLIERPAD
Beim klassischen Polieren ist das weiße, wenig aggressive Pad der übliche Ausgangspunkt. Es kann auch für einzelne HS-Anwendungen zugelassen sein. Für UHS darf es nur eingesetzt werden, wenn Padhersteller und Maschinenhersteller die konkrete Drehzahl freigeben.
02
UHS-SYNTHETIKPAD
Spezielle Faserstruktur, Porosität und Bindung sind auf hohe Geschwindigkeit und den vorgesehenen Pflegefilm abgestimmt. Farbe und weiche Haptik allein sagen nichts über die zulässige Drehzahl aus.
03
NATURFASER- / MISCHPAD
Einige Systeme nutzen Naturfaser- oder Mischpads für härtere Filme, stärkere Spuren oder seltenere Burnish-Intervalle. Solche Pads können deutlich mehr Reibung erzeugen und sind keine pauschale Steigerungsstufe nach dem weißen Pad.
04
TREIBTELLER & ZENTRIERUNG
Teller, Mitnehmer und Zentriervorrichtung müssen zur Maschine gehören. Das Pad liegt plan, deckt den Teller ab und sitzt exakt mittig. Schon geringe Exzentrizität kann bei UHS Vibrationen, Kantenkontakt und ein ungleichmäßiges Bild erzeugen.
05
PADZUSTAND
Ein beladenes, verglastes, ausgefranstes oder einseitig dünnes Pad läuft nicht mehr kontrolliert. Es wird nach Vorgabe gereinigt, gewendet oder ersetzt – niemals durch höheren Druck auf der Fläche kompensiert.
06
SCHÜRZE & FILTER
Schürze, Einlass, Luftkanal und Filterbeutel gehören zwar nicht zum Polierpad, aber zum Arbeitsergebnis. Ihre Aufgabe ist trockener Polierstaub; Gummilippen eines Nasssaugfußes haben an einem Burnisher nichts verloren.
05
VOR DEM START
Sieben Prüfungen verhindern den schnellen Fehler.
UHS verkürzt nicht nur die Bearbeitungszeit, sondern auch die Reaktionszeit bei einem ungeeigneten System. Die Vorbereitung muss deshalb abgeschlossen sein, bevor das Pad den Boden berührt.
AUFTRAG
Ziel statt Drehzahl festlegen
Soll nur ein geschlossenes Glanzbild wiederhergestellt werden, sollen leichte Gehspuren verschwinden oder fehlt bereits Pflegefilm? UHS kann vorhandenen Film verdichten, aber keine fehlende Schicht ergänzen.
UNTERLAGEN
Drei Freigaben zusammenführen
Belags- beziehungsweise Beschichtungsanleitung, Pflegeproduktdaten und Maschinen-/Padfreigabe müssen dasselbe Verfahren erlauben. Eine einzelne passende Angabe reicht nicht.
AUSHÄRTUNG
Frischen Pflegefilm nicht zu früh burnishen
Die vorgeschriebene Trocknungs- und Aushärtezeit vollständig einhalten. Oberflächlich trocken bedeutet nicht zwingend mechanisch belastbar.
VORREINIGUNG
Sand und Haftschmutz vollständig entfernen
Harte Partikel werden unter UHS zu schnell bewegten Schleifkörpern. Klebrige Rückstände erwärmen, schmieren und setzen das Pad zu. Der Boden muss vor dem Start sauber und trocken sein.
MASCHINE
Sicherheits- und Funktionscheck
Leitung, Stecker, Akku, Schalter, Not-Aus, Deichsel, Räder, Schutzhaube, Treibteller und Geräuschbild prüfen. Auffällige Maschine kennzeichnen und sperren.
PAD
Zulassung und Zentrierung prüfen
Padbezeichnung, Maximaldrehzahl, Durchmesser, Zustand und Sitz kontrollieren. Nur Farbe oder optische Ähnlichkeit sind kein Freigabenachweis.
PROBE
Referenzfläche anlegen
An unauffälliger Stelle mit konstanter Fahrt starten. Nach Staubaufnahme und Abkühlung gegen die unbehandelte Fläche prüfen – auch im Streiflicht und nicht nur direkt hinter der Maschine.
06
KOMPLETTER ARBEITSWEG
Vom Pflegefilm zur staubfreien, abgekühlten Abnahme.
Konstante Bahnen sind nur ein Teil der Arbeit. Systemfreigabe, Vorreinigung, technischer Check, Padkontrolle und Endbewertung machen aus einer schnellen Fahrt ein beherrschtes Verfahren.
01
Verfahren richtig wählen
Klären, ob klassisches Polieren, HS, UHS, Spray-Cleanern oder Pflegefilmsanierung benötigt wird. Hohe Drehzahl ist kein Ersatz für eine Befundentscheidung.
02
Schichtaufbau bestimmen
Nutzbelag, Werksvergütung, erneuerbaren Pflegefilm, Alter, bekannte Produkte und Vorschäden erfassen. Unbekannte glänzende Oberflächen nicht automatisch als polierfähigen Film behandeln.
03
Systemfreigabe prüfen
Zulässige Maschine, Drehzahl, Pad, Durchmesser, Arbeitsweise und Wartezeit aus den aktuellen Unterlagen zusammenstellen. Widersprüche vor Arbeitsbeginn klären.
04
Bereich absichern
Publikumsverkehr umleiten, Warnzeichen stellen, Fahr- und Wendeflächen freimachen und bei Kabelmaschinen den Leitungsweg planen. Flucht- und Verkehrswege bleiben frei.
05
Trocken und haftend vorreinigen
Sand, Staub und Split vollständig absaugen oder staubbindend aufnehmen. Haftende Rückstände materialgerecht entfernen und die Fläche vollständig trocknen lassen.
06
Maschine technisch prüfen
Energieversorgung, Bedienelemente, Räder, Kopf, Treibteller und Schutzteile kontrollieren. Bei Akkuvarianten zusätzlich Batterie, Ladezustand und Herstellerhinweise beachten.
07
Staubweg vorbereiten
Schürze korrekt einsetzen, Öffnungen und Kanäle freimachen, Filter beziehungsweise Beutel richtig montieren und Füllstand prüfen. Ohne integrierte Aufnahme das anschließende Entstauben fest einplanen.
08
Freigegebenes Pad montieren
Maschine energiefrei schalten, Stillstand abwarten und Pad exakt zentrieren. Padkante, Tellerabdeckung und sicheren Sitz rundum kontrollieren.
09
Probebahn fahren
Kontrolliert starten, normale Arbeitsgeschwindigkeit einnehmen und nicht auf einer Stelle stehen bleiben. Maschinenlauf, Geruch, Staub und Oberfläche sofort beobachten.
10
Bauartgerecht führen
HS-Einscheiber nach Herstellerangabe seitlich beziehungsweise kreisförmig führen. UHS-Burnisher in geraden, leicht überlappenden Bahnen fahren. Kurven und Wendepunkte nicht unnötig langsam auspolieren.
11
Prozesswerte konstant halten
Vorschub, Überlappung und Bahnlänge gleichmäßig halten. Nicht am Griff nach unten drücken, wenn die Maschine konstruktiv mit niedrigem oder geregeltem Paddruck arbeitet.
12
Pad, Filter und Wärme kontrollieren
In festgelegten Intervallen stoppen, Energie trennen und Padbeladung, Zentrierung, Schürze sowie Filter prüfen. Auffällige Wärme, Geruch, Vibration oder Staubfahne lösen sofortigen Stopp aus.
13
Abrieb vollständig entfernen
Nicht integrierter oder verbliebener Polierstaub wird mit geeignetem Trockensauger beziehungsweise staubbindend aufgenommen. Erst die staubfreie, abgekühlte Fläche zeigt das echte Ergebnis.
14
Freigeben und dokumentieren
Glanzgleichmäßigkeit, Griffigkeit, Ränder, Kreise, Einbrenner und Schäden kontrollieren. Eingesetzte Maschine, Pad, Auffälligkeiten und Ergebnis für die nächste Pflegefahrt dokumentieren.
07
PROZESSSIGNALE SOFORT LESEN
UHS kündigt Fehler an – aber nicht lange.
Vibration, Staub, Padbild, Geruch und Wärme sind keine Nebensachen. Sie zeigen während der Fahrt, ob Mechanik, Film oder Staubweg gerade aus dem sicheren Bereich laufen.
01
Sauber & freigegeben
Nur trockenen, geschlossenen Pflegefilm mit passendem System starten.
→02
Konstant in Bewegung
Pad zentriert halten, Bahnen überlappen und Signale sofort beachten.
→03
Kalt & staubfrei prüfen
Erst nach Abkühlung das tatsächliche Oberflächenbild freigeben.
VIBRATION
Maschine läuft unruhig
Pad kann außermittig, beschädigt oder ungleich beladen sein. Auch Treibteller und Zentrierung kommen infrage. Sofort stoppen und energiefrei kontrollieren.
STAUBFAHNE
Feiner Staub tritt seitlich aus
Schürze, Einlass, Kanal oder Filter arbeiten nicht richtig – oder es gibt keine integrierte Aufnahme. Ursache beheben und Reststaub separat aufnehmen.
WÄRME
Boden oder Pad wird auffällig warm
Vorschub ist zu langsam, Pad oder Film erzeugen zu viel Reibung, der Druck ist falsch oder die Kombination ungeeignet. Abbrechen und erst abgekühlt bewerten.
GERUCH
Kunststoff- oder Brandgeruch
Film, Belag oder Maschine kann überhitzen. Sofort ausschalten, Energie trennen und den Bereich sichern. Nicht mit einer schnelleren Weiterfahrt experimentieren.
PADBILD
Pad wird dunkel, klebrig oder hart
Restschmutz, weicher Pflegefilm oder Abrieb belegen die Fasern. Pad wechseln und Vorreinigung, Aushärtung sowie Filmverträglichkeit neu prüfen.
GLANZINSEL
Einzelne Stellen spiegeln stärker
Dort war Kontaktzeit, Überlappung oder Filmstärke größer. Nicht die Nachbarfläche blind auf denselben Glanz zwingen; zuerst Ursache und Sollbild klären.
FEHLERBILDWAHRSCHEINLICHE URSACHESICHERE REAKTION
Kaum Glanzzuwachs
Film nicht burnishfähig, noch nicht ausgehärtet, bereits durchgelaufen, Pad zugesetzt oder Maschinenklasse unpassend.
Nicht automatisch ein aggressiveres Pad wählen. Schicht, Freigabe, Padzustand und Referenzfläche neu prüfen.
Kreise oder Wirbel
HS-Maschine unruhig geführt, Pad außermittig, Kontaktzeit oder Überlappung schwankt.
Stoppen, zentrieren und auf einer kleinen Probe mit konstanter Bewegung neu bewerten.
Gerade Glanzstreifen
UHS-Bahnen überlappen ungleich, Vorschub schwankt oder Pad liegt nicht plan.
Fahrmuster markieren, Pad und Fahrwerk kontrollieren und Überlappung gleichmäßig halten.
Feine Kratzer
Sand, Metallspan, harte Krümel oder ein beschädigtes Pad wurden mit hoher Geschwindigkeit über die Fläche gezogen.
Sofort stoppen, Werkzeug und Boden vollständig reinigen und die Kratzer als möglichen Schaden dokumentieren.
Staubrand oder Staubwolke
Schürze beschädigt, Luftweg blockiert, Filter voll oder Staubaufnahme fehlt.
Staubweg instand setzen; vorhandenen Abrieb separat und vollständig aufnehmen.
Pad flattert oder reißt
Falscher Durchmesser, unzulässige Drehzahl, schlechte Zentrierung oder beschädigter Treibteller.
Not-Stopp beziehungsweise ausschalten, Energie trennen und nur freigegebene, unbeschädigte Teile einsetzen.
Gelber oder brauner Fleck
Örtlich zu viel Wärme hat Pflegefilm oder thermoplastische Oberfläche verändert.
Nicht weiterpolieren. Abkühlen lassen, Schaden abgrenzen, dokumentieren und Sanierungsweg festlegen.
Klebrige Spur
Pflegefilm nicht ausgehärtet, chemisch unverträglich oder mit Restreiniger belastet.
Bereich sperren, Produktgeschichte klären und Film fachgerecht reinigen beziehungsweise sanieren.
Matte, helle Insel
Pflegefilm oder Werksvergütung wurde örtlich abgetragen; möglicherweise liegt bereits der Nutzbelag frei.
Nicht durch großflächiges Weiterpolieren kaschieren. Schichtzustand feststellen und passenden Wiederaufbau planen.
Guter Glanz, schlechte Griffigkeit
Oberflächencharakter oder Reibungsverhalten wurde unzulässig verändert; Produktreste sind ebenfalls möglich.
Fläche nicht freigeben. Objektanforderung und Herstellerverfahren prüfen und fachgerecht korrigieren.
08
MATERIALGRENZEN & ARBEITSSCHUTZ
Hochglanz darf keine Funktion und kein Material kosten.
UHS bringt hohe Relativgeschwindigkeit direkt an die oberste Schicht. Belagsfunktion, elektrische Sicherheit, Staub, Lärm, Verkehrsführung und die auslaufende Maschine gehören deshalb gemeinsam in die Gefährdungsbeurteilung.
Unbekannte Werksvergütung
Eine glänzende PUR-, PU- oder andere Fabrikoberfläche ist nicht automatisch ein erneuerbarer Pflegefilm. Ohne Belagsfreigabe kann UHS eine bleibende Glanz- oder Verschleißänderung erzeugen.
Thermoplastische Beläge
PVC und ähnliche Materialien können bei örtlicher Reibungswärme erweichen, verfärben oder sich verformen. Stillstand, falsches Pad und zu langsamer Vorschub erhöhen das Risiko.
Linoleum und Kautschuk
Materialname allein reicht nicht. Oberflächenvergütung, Pflegefilm und Herstellerkonzept unterscheiden sich; die konkrete Systemfreigabe entscheidet.
Rutschhemmende und strukturierte Böden
Ein flaches UHS-Pad erreicht Vertiefungen nicht gleichmäßig und kann Profilspitzen verändern. Geforderte Rutschhemmung und Reinigbarkeit dürfen nicht dem Glanz geopfert werden.
ESD- und ableitfähige Systeme
Pflegefilm und Polierverfahren können elektrische Eigenschaften beeinflussen. Nur freigegebene ESD-Systeme verwenden und vorgeschriebene Messungen beziehungsweise Dokumentation einhalten.
Kanten, Nähte und Schadstellen
Offene Nähte, hochstehende Kanten, lose Beschichtung oder Risse können vom schnell laufenden Pad erfasst und vergrößert werden. Vorher sperren, reparieren oder aussparen.
Kabel, Akku und bewegte Teile
Leitung nie unter Maschine oder Pad geraten lassen. Padwechsel nur energiefrei und nach Stillstand. Akkus ausschließlich nach Herstellerangabe laden, lagern und bei Beschädigung außer Betrieb nehmen.
Staub, Lärm und Nutzung
Polierstaub möglichst an der Entstehungsstelle erfassen, Filter warten und erforderliche PSA aus Gefährdungsbeurteilung sowie Betriebsanweisung ableiten. Verkehrsflächen erst nach Endkontrolle freigeben.
09
PRAXIS ENTSCHEIDEN
Erst den Befund benennen. Dann die Maschine starten.
High-Speed und UHS bearbeiten einen vorhandenen Pflegefilm. Verschmutzung braucht Vorreinigung, fehlender Film braucht Wiederaufbau und ein echter Schaden braucht eine Sanierungsentscheidung.
BÜROFLUR
Geschlossener Film, nur leichte Gehspuren
Boden ist sauber, trocken, ausgehärtet und das Pflegesystem für UHS freigegeben. Eine Probebahn zeigt gleichmäßigen Glanz ohne Wärmeauffälligkeit.
PASSEND: gerade, überlappende UHS-Bahnen mit freigegebenem Pad.EINGANG
Sand liegt auf einer matten Laufspur
Der lose mineralische Schmutz ist zuerst vollständig zu entfernen. Danach zeigt sich, ob nur Verschmutzung oder bereits Filmverschleiß vorliegt.
REIHENFOLGE: erst reinigen, dann neu entscheiden.NEUBESCHICHTUNG
Pflegefilm fühlt sich trocken an
Die vorgeschriebene Aushärtezeit ist noch nicht erreicht. Frühzeitiges Burnishen kann den Film verschieben, schmieren oder ungleich verdichten.
STOPP: Oberflächentrockenheit ersetzt keine Aushärtefreigabe.LAGERGANG
Matte Spur reicht bis auf den Belag
In der Hauptlaufzone fehlt Pflegefilm. UHS kann fehlende Schichtstärke nicht zurückbringen und würde die Übergänge möglicherweise weiter verändern.
SANIEREN: Schichtzustand und Wiederaufbau planen.SPORT-/SICHERHEITSFLÄCHE
Mehr Glanz wird gewünscht
Das Objekt fordert definierte Griffigkeit oder Rutschhemmung. Eine optische Aufwertung darf diese Funktion nicht unkontrolliert verändern.
FREIGABE NÖTIG: Funktion vor Hochglanz.PROBEBAHN
Geruch und gelbliche Stelle entstehen
Das System reagiert thermisch. Die sichtbare Veränderung ist kein normaler Poliereffekt, sondern mindestens Schadensverdacht.
Staub, Sand, Absatzgummi und klebrige Rückstände müssen vor HS/UHS weg. Sie werden sonst verschleppt, erwärmt oder zu schnell bewegten Schleifteilchen.
MATERIALVERÄNDERUNG
Pflegefilm reagiert kontrolliert
Leichte Mattierung und geschlossene Gehspuren können bei freigegebenem System egalisiert und verdichtet werden. Das ist eine beabsichtigte Veränderung der erneuerbaren Schicht.
ECHTER SCHADEN
Schicht oder Belag ist verletzt
Einbrenner, Schmelzstelle, tiefer Kratzer, abgelöste Vergütung, offene Naht oder freigelegter Nutzbelag werden nicht durch mehr Glanz repariert.
FACHLICHER ABGLEICH · STAND 15.09.2026
Fahrweise, Maschinenklassen, Pads und Arbeitsschutz geprüft.
Die Herstellerangaben zeigen bewusst verschiedene Bezeichnungen und Drehzahlen. Deshalb dienen die genannten Bereiche nur zur Orientierung. Im Objekt gelten die aktuellen Unterlagen von Belag, Pflegeprodukt, Pad und Maschine.